工业自动化设备全解析:从PLC控制系统到整线集成的选型与应用指南
在制造业转型升级的这几年,"工业自动化设备"几乎成了每个工厂老板、设备主管和工艺工程师绕不开的词。但真正落到采购和落地环节,问题往往变得很具体:到底该上哪一类设备?PLC控制系统和运动控制器怎么选?自动化生产线改造要不要停产?非标自动化定制值不值得投入?本文从设备构成、行业差异、改造路径到选型避坑,做一次相对完整的梳理,希望能给正在做自动化规划的企业一些参考。
一、工业自动化设备,到底包含哪些东西
很多人把"工业自动化设备"等同于机械臂或者一条自动流水线,这个理解偏窄。从工程视角看,它是一套由控制、驱动、检测、执行四个环节咬合起来的系统,任何一环缺失,整线都跑不起来。
- 控制层:PLC控制系统、运动控制器、工控机、HMI人机界面、SCADA组态软件。PLC负责逻辑顺序与联锁,运动控制器负责多轴插补与轨迹规划,两者分工明确。
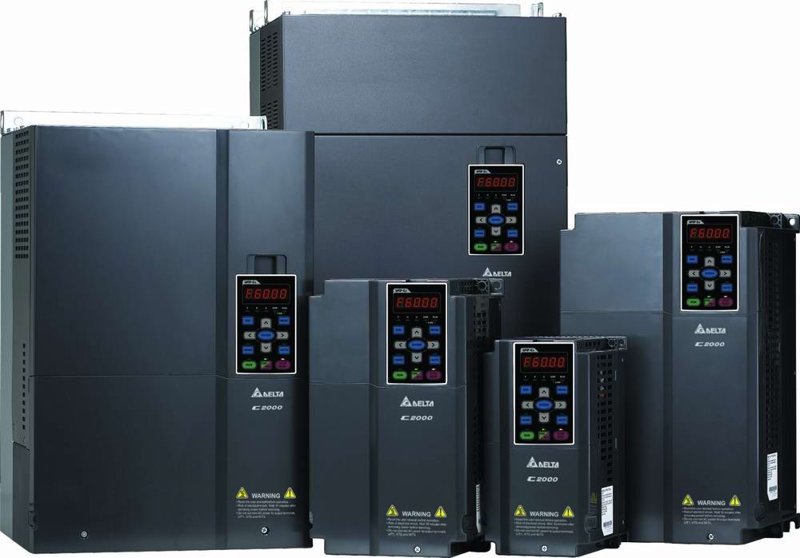
- 驱动层:伺服电机与伺服驱动器、变频器、步进系统、直驱电机。伺服管精度和响应,变频器管风机水泵类负载的节能调速,选错类别会直接影响成本和稳定性。
- 检测层:智能传感器(光电、接近、激光位移、压力、温度、流量)、机器视觉、编码器、称重模块。检测精度决定了整条线的良率上限。
- 执行层:工业机器人、气缸与电缸、分割器、输送线、上下料机构、贴标与灌装机构等。
此外还有安全回路(安全继电器、安全光栅、急停)、气源与液压站、电气柜与线束,这些"配角"在实际故障率中占比并不低,规划时不能省。
二、四大层级如何配合:以一个典型产线为例
以一条常见的包装码垛线为例:产品由输送线进入,智能传感器检测到位后触发信号,PLC控制系统按预设逻辑调度伺服电机完成分道与定位,变频器驱动主输送带调速以匹配上游节拍,工业机器人完成抓取与码垛,HMI实时显示产量与报警,数据通过OPC UA或Modbus TCP上传至MES。
这套流程里,真正的难点往往不在单个设备,而在于:节拍匹配、通信协议兼容、异常处理逻辑。三条线各自跑得快,合起来却频繁堵料,问题通常出在信号握手和缓冲逻辑上,而不是硬件性能不够。
三、不同行业的自动化需求差异很大
制造业门类众多,同样是"上自动化",食品厂和五金厂的需求几乎不重叠。以下是几类典型行业的关注重点。
食品、饮料与粮油加工
核心诉求是卫生与清洗。设备需要不锈钢机身、IP65以上防护、耐冲洗设计,涉及灌装、封盖、贴标、装盒、码垛等工序。食用油、调味品、乳制品行业还常配称重配料系统,对计量精度要求在±1克以内。
造纸、纸制品与包装印刷
造纸和纸制品加工是自动化程度要求较高的领域,也是容易被忽视的一类。从制浆、抄纸到分切复卷,全程依赖张力控制,伺服与变频的配合精度直接影响断纸率。下游的纸箱、纸盒、包装装潢环节,则更多涉及印刷套印、模切、糊盒、自动打包码垛。瓦楞纸板生产线的自动化生产线改造,重点通常是老旧机械轴的同步替换与速度闭环。
纺织、印染与服装
纱线张力、定型机温控、染缸液位与pH值控制是主要难点。印染车间环境潮湿、温度高,对电气柜防护和传感器可靠性要求苛刻。
化工、涂料与制药
多涉及防爆区域、反应釜温度压力联锁、GMP洁净要求。此类场景中PLC控制系统往往与DCS并存,需要做好数据互通与权限管理,配方管理功能几乎是标配。
汽车零部件与五金模具
焊接、拧紧、压装、涂胶、在线检测是典型工序,节拍要求高,常用工业机器人集成配合视觉定位。冲压上下料、CNC上下料则更强调稳定性和无人化连续运行。
3C电子与家用电器
产品迭代快、批量小、精度要求高。点胶、锁螺丝、AOI检测、柔性上下料是主流应用,对运动控制的重复定位精度常在±0.02mm级别。
建材、玻璃、陶瓷与环保设备
工况恶劣,粉尘大、温度高,重点在于设备耐用性与维护便利性。配料称重、输送码垛、除尘系统联控是常见需求。
四、自动化生产线改造:老厂升级的三步走
不是所有企业都适合推倒重来。多数工厂的现实选择是改造,而改造的核心思路可以归纳为三步。
- 第一步,先诊断节拍瓶颈。用数据找出整线中真正的卡点。很多企业误以为是包装环节慢,实际是前道供料不稳定。改造方向错了,投多少钱都收效有限。
- 第二步,分层替换而非整体推翻。通常建议先替换控制层(PLC、HMI、传感器)和关键驱动(伺服、变频器),保留机械主体结构;待运行稳定后,再考虑增加机器人或自动化上下料单元。
- 第三步,预留数据接口。改造时顺手把Modbus、Profinet、EtherCAT等通信接口留出来,后续接入MES或做设备联网时就不用二次拆柜。
改造过程中停产时间是最敏感的变量。成熟的做法是先在电气柜外完成程序编写与离线仿真,利用周末或检修窗口完成切换,把停机控制在24至48小时内。
五、非标自动化定制:什么时候真的需要
标准设备便宜、交期快、备件好买,但产品形状特殊、工艺非通用、产能要求独特时,标准机就无能为力了。以下三类情况通常需要考虑非标自动化定制:
- 产品尺寸或材质特殊,通用上料机构无法稳定抓取,例如异形纸盒、软性面料、易碎陶瓷件。
- 工序需要多动作复合,例如同时完成定位、检测、打标、装配,且动作顺序有严格时序要求。
- 现有产线空间受限,必须在有限占地内完成全部功能。
做非标项目时,建议在方案阶段就明确三件事:验收标准如何量化、节拍与良率承诺是否写入合同、关键备件的通用化程度。前两项决定项目能否收尾,第三项决定后续五年的维护成本。
六、工业机器人集成,不是买台机器人那么简单
机器人本体只是整套系统的一部分,通常占总投入的四成左右。完整的工业机器人集成还包括末端执行器(夹具、吸盘、焊枪)、视觉定位系统、安全围栏与光栅、以及与PLC控制系统和上位系统的通信对接。
集成质量高低,最直观的体现是换型时间。同样一台六轴机器人,优秀的集成方案换产品只需在HMI上调用新配方,几分钟完成;做得粗糙的方案,换型要人工重新示教,动辄一小时以上。对于多品种小批量生产的企业,这个差异直接决定投资回报周期。
七、选型与厂家评估:值得追问的几个问题
深圳及珠三角地区聚集了大量自动化设备厂家和工控产品供应商,价格差异不小,选型时可以从以下几个角度做判断。
- 是否愿意去现场看工艺?不看清实际工况就报价的方案,多半后期要反复改。
- 核心部件用什么品牌?伺服电机、变频器、PLC是否采用主流品牌,还是来源不明的低价替代,直接影响故障率和备件供应。
- 程序是否开放?交付时能否提供带注释的程序源码和电气图纸。这一点关系到后续自主维护能力。
- 售后响应时间怎么约定?设备停机每小时都是损失,响应时效比价格更值得写入合同。
- 有没有同行业案例?跨行业套用方案,往往在细节上出问题。
像智达自动化设备这类深耕制造业现场的服务商,通常会在方案阶段提供节拍测算与投资回报分析,而不是只给一份设备清单。对于预算有限的中小企业,这种前期评估能避免不少无效投入。
八、几个常见认知误区
- "自动化就是买机器人。"实际上,多数产线瓶颈在供料、定位和物流衔接上,机器人只是其中一环。
- "越贵的设备越可靠。"选型匹配工况比追求高端更重要,用错类别的伺服或传感器,再贵也不解决问题。
- "改造一次就一劳永逸。"产品会变、订单结构会变,自动化系统需要预留扩展余量,包括I/O点位、通信端口和柜内空间。
- "自动化一定减人。"更准确的说法是让人从重复劳动转向设备监控与异常处理,岗位结构变化大于人员总数变化。
九、常见问题解答
Q:小型工厂预算有限,先上什么最划算?
优先解决劳动强度最大或质量波动最明显的工序,通常是自动上下料、自动检测或自动包装。这几类改造投资回收期一般较短。
Q:PLC控制系统和运动控制器必须二选一吗?
不必。常见做法是PLC负责整线逻辑与安全联锁,运动控制器专管多轴同步与插补,两者通过总线通信,各司其职。
Q:老设备没有通信接口,还能做数据采集吗?
可以。通过加装智能传感器、电表模块或I/O采集模块,配合边缘网关即可实现基础数据上传,无需更换主机设备。
结语
工业自动化设备的价值,最终体现在稳定产出、质量一致和成本可控上,而不是设备清单有多长。无论是新建产线、自动化生产线改造,还是非标自动化定制与工业机器人集成,前期把工艺摸清楚、把节拍算明白、把接口留足,后续的落地难度会小很多。制造业的升级从来不是一步到位,而是一轮一轮把瓶颈挪走的过程。